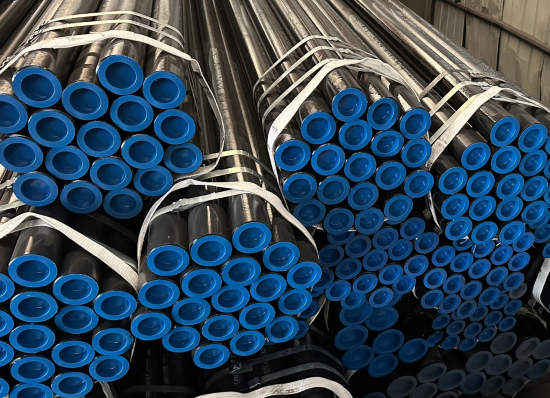
Tubi Senza Saldatura ASTM A106
Questa tipologia di tubi senza saldatura sono progettati per resistere a pressioni e temperature elevate, ideali per applicazioni industriali nel petrolifero, energetico e navale. Offriamo tubi in diverse dimensioni, da 1” a 26”, con materiali certificati e specifiche tecniche che garantiscono durata, sicurezza e prestazioni ottimali.

Vantaggi esclusivi dei tubi senza saldatura.

Alta Resistenza
Tubi progettati per sopportare pressioni elevate e temperature estreme.

Ampia Gamma di Dimensioni
Disponibili da 1” a 26”, adatti a molteplici esigenze industriali.

Applicazioni Industriali
Ideali per i settori petrolifero, energetico e navale, garantendo performance affidabili.
Soluzioni avanzate per le sfide industriali della tua impresa
In questa sezione evidenziamo le criticità frequenti e come i nostri tubi senza saldatura ASTM A106 offrono risposte precise e affidabili.
Resistenza e affidabilità garantite
I tubi senza saldatura ASTM A106 assicurano performance eccellenti in ambienti ad alta pressione e temperatura, risolvendo problemi di tenuta e durata.
Versatilità nelle applicazioni
La nostra gamma da 1” a 26” si adatta a molteplici settori, eliminando limiti operativi e incrementando l’efficienza produttiva.
Qualità conforme agli standard internazionali
Ogni tubo è prodotto secondo specifiche rigorose, garantendo sicurezza e prestazioni superiori nelle condizioni più impegnative.
Caratteristiche tecniche dei tubi senza saldatura
I tubi senza saldatura ASTM A106 (noti anche come tubi ASME SA106) sono comunemente utilizzati nella costruzione di raffinerie di petrolio e gas, centrali elettriche, impianti petrolchimici, caldaie e navi. Questi tubi devono trasportare fluidi e gas a temperature e pressioni più elevate. I tubi ASTM A106 includono tre gradi: A106 Grado A, A106 Grado B e A106 Grado C. Tra questi, il grado A presenta requisiti di resistenza relativamente inferiori; il grado B è ampiamente utilizzato e offre un migliore equilibrio prestazionale complessivo; il grado C presenta standard più elevati in termini di resistenza e tenacità e può far fronte a scenari più rigorosi ad alta temperatura e alta pressione.
Informazioni su ASTM A106 Grado B:
I tubi ASTM A106 Grado B (noti anche come tubi ASME SA106 GR.B) sono utilizzati in centrali elettriche, caldaie, impianti petrolchimici, raffinerie di petrolio e gas e navi, dove le tubazioni devono trasportare liquidi e gas caldi o freddi ad alte pressioni e temperature. A106 GR. Tubi senza saldatura in acciaio al carbonio B, tubi A106 Gr B SCH 40, ASTM A106 Grado B Pipe Suppliers è disponibile in vari pesi, dimensioni e gradi neri e zincati, sia senza saldatura che elettrosaldati. I tubi ASTM A106 Grado B di dimensioni inferiori a 2″, vengono normalmente forniti come prodotto trafilato a freddo. Da 2″ in su, vengono solitamente rifiniti a caldo.
Informazioni su ASTM A106 Grado C:
I tubi ASTM A106 Grado C (noti anche come tubi ASME SA106 GR.C) sono tubi in acciaio al carbonio-manganese per caldaie e surriscaldatori di grande diametro ad alta temperatura. La sua composizione chimica è semplice e simile all’acciaio al carbonio 20G, ma il suo contenuto di carbonio e manganese è più elevato, quindi il suo limite di snervamento è circa il 12% superiore a quello del 20G, e la sua plasticità e tenacità non sono scarse. L’acciaio ha un processo di produzione semplice e una buona lavorabilità a freddo e a caldo. Utilizzandolo per sostituire le testate 20G (economizzatore, parete d’acqua, surriscaldatore a bassa temperatura e testata del riscaldatore) è possibile ridurre lo spessore della parete di circa il 10%, con conseguente risparmio sui costi dei materiali, riduzione del carico di lavoro di saldatura e miglioramento della differenza di stress delle testate all’avvio.
Proprietà meccaniche di ASTM A106:
| ASTM A106 | Grade A | Grade B | Grade C |
| Tensile Strength (Mpa) | ≥330 | ≥415 | ≥485 |
| Yield Strength (Mpa) | ≥205 | ≥240 | ≥275 |
| Elongation (%) | ≥35 | ≥30 | ≥30 |
Differenze principali:
Il grado C ha la resistenza più elevata (limite di snervamento ≥ 275 MPa) ed è adatto ad ambienti ad altissima pressione, come i tubi delle caldaie supercritiche.
Il grado B è il più comunemente utilizzato (limite di snervamento ≥ 240 MPa), adatto a scenari a media e alta pressione come raffinerie e centrali elettriche.
Il grado A ha la resistenza più bassa ed è adatto per usi industriali generici come il trasporto di vapore e acqua a bassa pressione.
Composizione chimica di ASTM A106:
| Element | Grade A | Grade B | Grade C |
| Carbon max. % | 0.25 | 0.30 | 0.35 |
| Manganese % | 0.27 – 0.93 | 0.29 – 1.06 | 0.29 – 1.06 |
| Phosphorus max % | 0.035 | 0.035 | 0.035 |
| Sulfur max % | 0.035 | 0.035 | 0.035 |
| Silicon, min % | 0.10 | 0.10 | 0.10 |
Caratteristiche della composizione chimica:
Elemento carbonio (C):
Il contenuto di carbonio del grado A non supera lo 0,25%, il contenuto di carbonio del grado B è compreso tra lo 0,25 e lo 0,30% e il contenuto di carbonio del grado C è compreso tra lo 0,30 e lo 0,35%. Il carbonio è un fattore chiave che influenza la resistenza. L’aumento graduale del contenuto corrisponde a un aumento graduale della resistenza, ma un contenuto di carbonio troppo elevato aumenterà anche la tendenza all’indurimento e comprometterà la tenacità, pertanto il contenuto di carbonio di ciascun grado ha un intervallo ristretto.
Elemento manganese (Mn):
Il contenuto di manganese è compreso tra lo 0,29 e l’1,06% nei tre gradi. Il manganese può raffinare i grani, rafforzare la ferrite, fornire ulteriore resistenza a trazione e compressione per i tubi in acciaio e contribuire a migliorare le proprietà meccaniche generali.
Silicio (Si): Il contenuto di silicio è mantenuto intorno allo 0,10%. Svolge principalmente un ruolo disossidante, purifica l’acciaio fuso, garantisce indirettamente la qualità dell’acciaio e rende la struttura interna più uniforme.
Controllo delle impurità: il contenuto di elementi di impurità come fosforo e zolfo è rigorosamente limitato, non superiore allo 0,035%. Lo scopo della limitazione delle impurità è evitare inclusioni, che indebolirebbero le prestazioni di resistenza dei tubi in acciaio e ne ridurrebbero l’affidabilità.
Confronto tra scenari applicativi tipici:
A106 GR.A: Comunemente utilizzato nel trasporto di fluidi a bassa pressione e nelle strutture edilizie, come condotte industriali generiche e sistemi a vapore a bassa pressione.
A106 GR.B: Comunemente utilizzato nei settori petrolchimico, elettrico e delle caldaie, come condotte di raffineria, condotte vapore di centrali elettriche e condotte di caldaie ad alta pressione.
A106 GR.C: Comunemente utilizzato nei sistemi ad altissima pressione e alta temperatura e nei settori dell’energia nucleare, come centrali elettriche supercritiche, estrazione di petrolio e gas in acque profonde e condotte ausiliarie di centrali nucleari.
Differenze principali:
Il grado B è il più utilizzato e copre oltre il 90% delle esigenze di tubazioni ad alta temperatura e alta pressione, come le unità di cracking nelle raffinerie.
Il grado C è utilizzato in ambienti più gravosi, come le caldaie a pressione supercritica (>22,1 MPa).
Il grado A ha un costo inferiore ed è adatto per sistemi a bassa pressione non critici.
Come scegliere il grado giusto?
Temperatura ≤450 °C, pressione ≤5 MPa → Grado A (economico)
Temperatura ≤650 °C, pressione ≤15 MPa → Grado B (più comunemente utilizzato)
Temperatura ≤700 °C, condizioni di altissima pressione → Grado C (esigenze speciali)
Confronto tra tubi A106 e altri standard:
ASTM A53: tubazione a bassa pressione per uso generale, saldabile, bassa resistenza, non adatta ad alte temperature. API 5L: oleodotti e gasdotti a lunga distanza, con particolare attenzione alla resistenza alla pressione e alla corrosione, senza enfatizzare le prestazioni ad alta temperatura.
ASTM A335: Tubo in acciaio legato per alte temperature, contenente lega Cr-Mo, resistenza a temperature >700 °C.
Processo di produzione:
I tubi in acciaio senza saldatura ASTM A106 possono essere prodotti con due processi: trafilatura a freddo e laminazione a caldo. I due processi differiscono per processo di produzione, precisione, qualità superficiale, dimensioni minime, proprietà meccaniche, struttura organizzativa, ecc. Ad esempio, la precisione e la qualità superficiale dei tubi trafilati a freddo sono solitamente superiori a quelle dei tubi laminati a caldo, ma le dimensioni minime sono maggiori e le proprietà meccaniche e la struttura organizzativa sono leggermente diverse. Il processo di laminazione a caldo è più adatto alla produzione su larga scala.
① Processo produttivo principale dei tubi in acciaio senza saldatura laminati a caldo:
Preparazione e ispezione del pezzo grezzo → riscaldamento del pezzo grezzo → perforazione → laminazione del tubo → riscaldamento del tubo in acciaio → dimensionamento (riduzione) del diametro → trattamento termico → raddrizzamento del tubo finito → finitura → ispezione (non distruttiva, fisica e chimica, ispezione al banco) → stoccaggio
② Processo produttivo principale di tubi in acciaio senza saldatura laminati a freddo (trafilati):
Preparazione del pezzo grezzo → decapaggio e lubrificazione → laminazione a freddo (trafilatura) → trattamento termico → raddrizzatura → finitura → ispezione.
Esistono due metodi di lavorazione a freddo: uno è la trafilatura a freddo, che consiste nel tirare il tubo in acciaio attraverso la filiera per renderlo gradualmente più sottile e allungato; l’altro metodo è la laminazione a freddo, che è un metodo di applicazione del laminatoio a caldo inventato dai fratelli Monnesmann alla lavorazione a freddo. La lavorazione a freddo dei tubi in acciaio senza saldatura può migliorare la precisione dimensionale e la finitura dei tubi in acciaio, migliorare le proprietà meccaniche dei materiali.
I tubi in acciaio senza saldatura ASTM A106 sono ampiamente utilizzati in vari settori, tra cui petrolifero, chimico, delle caldaie, delle centrali elettriche, navale, della produzione di macchinari, automobilistico, aeronautico, aerospaziale, energetico, geologico, edile e militare. Questi settori hanno requisiti diversi per i tubi in acciaio, ma i tubi in acciaio senza saldatura ASTM A106, in quanto materiale universale, possono soddisfare le esigenze di base della maggior parte dei settori. Processo:
L’acciaio deve essere calmato, con processo di fusione primaria a focolare aperto, a ossigeno basico o in forno elettrico, eventualmente combinato con degasaggio o raffinazione separati. Se si utilizza successivamente una fusione secondaria, mediante rifusione sotto elettroscoria o rifusione ad arco sotto vuoto, la colata deve essere definita come l’insieme dei lingotti rifusi da un’unica colata primaria.
È consentito l’acciaio fuso in lingotti o colata a filo continuo. Quando acciai di diverse qualità vengono fusi in serie, è richiesta l’identificazione del materiale di transizione risultante. Il produttore deve rimuovere il materiale di transizione mediante qualsiasi procedura stabilita che separi in modo univoco le qualità.
Trattamento termico:
I tubi finiti a caldo non necessitano di trattamento termico. Quando i tubi finiti a caldo vengono trattati termicamente, devono essere trattati termicamente a una temperatura di 650 °C (1200 °F) o superiore.
I tubi trafilati a freddo devono essere trattati termicamente dopo l’ultima trafilatura a freddo a una temperatura di 650 °C (1200 °F) o superiore.
I tubi trafilati a freddo devono essere sottoposti a trattamento termico dopo la trafilatura finale a freddo a una temperatura di 650 °C (1200 °F) o superiore.
Requisiti di piegatura:
Per tubi NPS2 (DN50) e inferiori, una lunghezza sufficiente di tubo deve essere piegata a freddo di 90° attorno a un mandrino cilindrico, il cui diametro sia pari a dodici volte il diametro esterno (come indicato nella norma ASME B 36.10M), senza sviluppare cricche. Se ordinato per avvolgimento a spirale, il tubo deve essere piegato a freddo di 180° attorno a un mandrino cilindrico, il cui diametro sia pari a otto volte il diametro esterno (come indicato nella norma ASME B 36.10M), senza rotture.
Prova idrostatica:
Ogni lunghezza di tubo deve essere sottoposta alla prova idrostatica senza perdite attraverso la parete del tubo.
In alternativa alla prova idrostatica, a discrezione del produttore o laddove specificato nell’ordine di acquisto, è consentito sottoporre l’intero corpo di ciascun tubo a una prova elettrica non distruttiva.
Laddove la prova idrostatica e la prova elettrica non distruttiva siano omesse e le lunghezze siano contrassegnate con le lettere “NH”, la certificazione, ove richiesta, dovrà indicare chiaramente “Non sottoposto a prova idrostatica” e le lettere “NH” dovranno essere aggiunte al numero di specifica del prodotto e alla qualità del materiale riportati sulla certificazione.
Prova elettrica non distruttiva:
In alternativa alla prova idrostatica, a discrezione del produttore o laddove specificato nell’ordine di acquisto come alternativa o aggiunta alla prova idrostatica, l’intero corpo di ciascun tubo dovrà essere sottoposto a una prova elettrica non distruttiva. In tali casi, la marcatura di ogni lunghezza di tubo fornita dovrà includere le lettere “NDE”. Lo scopo di questa prova elettrica non distruttiva è scartare i tubi con imperfezioni che producono segnali di prova uguali o superiori a quelli prodotti dallo standard di calibrazione applicabile.
Quando viene eseguito il test elettrico non distruttivo, le lunghezze devono essere contrassegnate con le lettere “NDE”. La certificazione, ove richiesta, deve riportare la dicitura “Nondestructive Electric Tested” e indicare quale dei test è stato applicato. Inoltre, le lettere “NDE” devono essere aggiunte al numero di specifica del prodotto e al grado del materiale riportati sulla certificazione.
Il test a ultrasuoni a cui si fa riferimento in questa specifica è in grado di rilevare la presenza e la posizione di imperfezioni significative orientate longitudinalmente o circonferenzialmente: tuttavia, imperfezioni orientate diversamente. Il test a ultrasuoni non è necessariamente in grado di rilevare imperfezioni corte e profonde.
Il test a correnti parassite a cui si fa riferimento in questa specifica è in grado di rilevare imperfezioni significative, in particolare di tipo breve e brusco.
Il test di dispersione di flusso a cui si fa riferimento in questa specifica è in grado di rilevare la presenza e la posizione di imperfezioni significative orientate longitudinalmente o trasversalmente; tuttavia, per il rilevamento di tali imperfezioni orientate diversamente è necessario impiegare tecniche diverse.
Tubi senza saldatura
Esplora la nostra gamma di tubi senza saldatura ASTM A106, progettati per prestazioni eccellenti in condizioni estreme. Scopri come scegliere la soluzione ideale per la tua industria e contattaci per assistenza personalizzata.